


1.Miks saab seda lokkida?
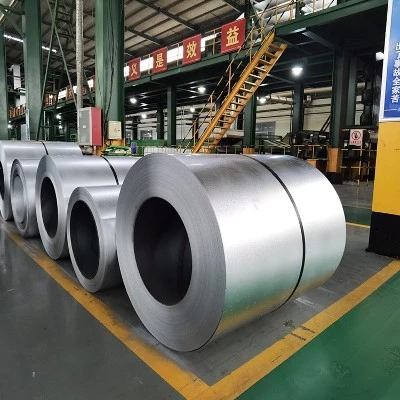
Tsingitud rullide põhimik on tavaliselt kõrge -kvaliteetne madal-süsinikteras (nagu SPCC, ST12, DX51D jne), millel on suurepärane plastilisus ja elastsus, mistõttu see sobib väga hästi selliste vormimisprotsesside jaoks nagu painutamine, stantsimine ja palistamine. Mõistlike töötlemistingimuste korral võib pindmine tsingikiht koos aluspinnaga deformeeruda ilma ulatusliku-koorumiseta.

2.Millised on ääristamise väljakutsed?
Tsingiga koorimine või puuderdamine: lokitamisprotsessi ajal on tsingikiht tugevalt venitatud ja kokku surutud. Valed töötlemistingimused (nt väike painderaadius või sobimatu stantsi kliirens) võivad põhjustada tsingikihis mikropragusid või isegi põhjustada selle aluspinnalt maha koorumist, mõjutades nii esteetikat kui ka korrosioonikindlust.
• Pinna kriimustused: kare hallituspind või lisandid võivad pehmet tsingikihti kergesti kriimustada.
• Tsingi räbu adhesioon: tsingipulber võib kleepuda vormi või tooriku pinnale, mõjutades toote kvaliteeti.

3.Millised on võtmetegurid eduka palistamise tagamiseks?
Õige galvaniseeritud pooli tüübi valimine:
Katte tüüp:
Puhtad tsinkkatted, nagu GI, on suhteliselt pehmed ja plastilised, muutes need sobivamaks sügavaks töötlemiseks nagu palistamine.
Tsingi-rauasulamist katted, nagu GA, pakuvad suuremat kõvadust ja paremat kulumiskindlust, kuid on veidi vähem plastilised kui GI ja neil on äärmusliku painde korral veidi suurem pragunemise oht.
Katte paksus/klass: paksemad katted (nt Z180, Z275) on töötlemise ajal vastuvõtlikumad ketendamisele. Olulist deformatsiooni nõudvate palimisprotsesside puhul on üldiselt soovitatav kasutada õhemaid katteid (nt Z60, Z90).
Pinnatöötlus:
Kroom{0}}vaba passiveerimine: seda keskkonnasõbralikku passiveerimiskihti kasutatakse sageli ja sellel on minimaalne mõju töötlemisele.
Õlikate: Pinna õlitamine annab määrimise, vähendab hõõrdumist vormi ja tooriku vahel ning hoiab ära kriimustuste ja vähendab tsingi ketendust.
Dieedi disain ja hooldus:
Matriitsi kliirens: stantsi kliirensit tuleb täpselt reguleerida vastavalt materjali paksusele ja katte paksusele. Kliirens peaks olema materjali paksusest veidi suurem, et jätta ruumi tsingikihile ja vältida selle liigset kokkusurumist.
Nurgaraadius: ääristamisvormi nurgaraadius ei tohiks olla liiga väike. Suurem nurgaraadius võimaldab sujuvamat materjalivoolu ja vähendab oluliselt tsingi pragunemise ohtu.
Matriitsi kõvadus ja viimistlus: Hõõrdumise ja tsingi kleepumise vähendamiseks peab stantsil olema kõrge kõvadus ja äärmiselt sile pind (ideaaljuhul poleeritud).
Protsessi juhtimine:
Kiirus: töötlemiskiiruse sobiv vähendamine võimaldab materjalil kiiremini deformeeruda, vähendades löögijõude ja kaitstes katet.
Määrimine: isegi kui materjal on oma olemuselt õline, võib sobiva määrdeaine lisamine olla väga tõhus, kui töötlemine on keeruline.
4.Milline on korrosioonivastane-jõudlus pärast lokkimist?
Isegi ideaalsete töötlemistingimuste korral võivad tsinkkatte allääre piirkonnas tekkida mikropraod, mis on normaalne. Siiski säilib tsingi ohverdav anoodikaitse. Kui alusmaterjal puutub nendesse mikropragudesse, siis ümbritsev tsink eelistatavalt korrodeerub, kaitstes terast rooste eest. Seega, kuigi üldine korrosioonikaitse on lamedate aladega võrreldes mõnevõrra vähenenud, on see siiski palju parem kui galvaniseerimata teras.
5. Milliseid ettevaatusabinõusid tuleb järgida tsingitud rullide keeramisel?
Eelistatud materjalid: Valige puhtad tsinkkatted, millel on hea plastilisus ja sobiv katte paksus.
Vormi hoolikas disain: tagage sobivad vahed, piisavad nurgaraadiused ja kvaliteetne{0}}viimistlus.
Juhtimisprotsess: optimeerige töötlemisparameetreid ja kasutage vajadusel määrimist.